Assemblage
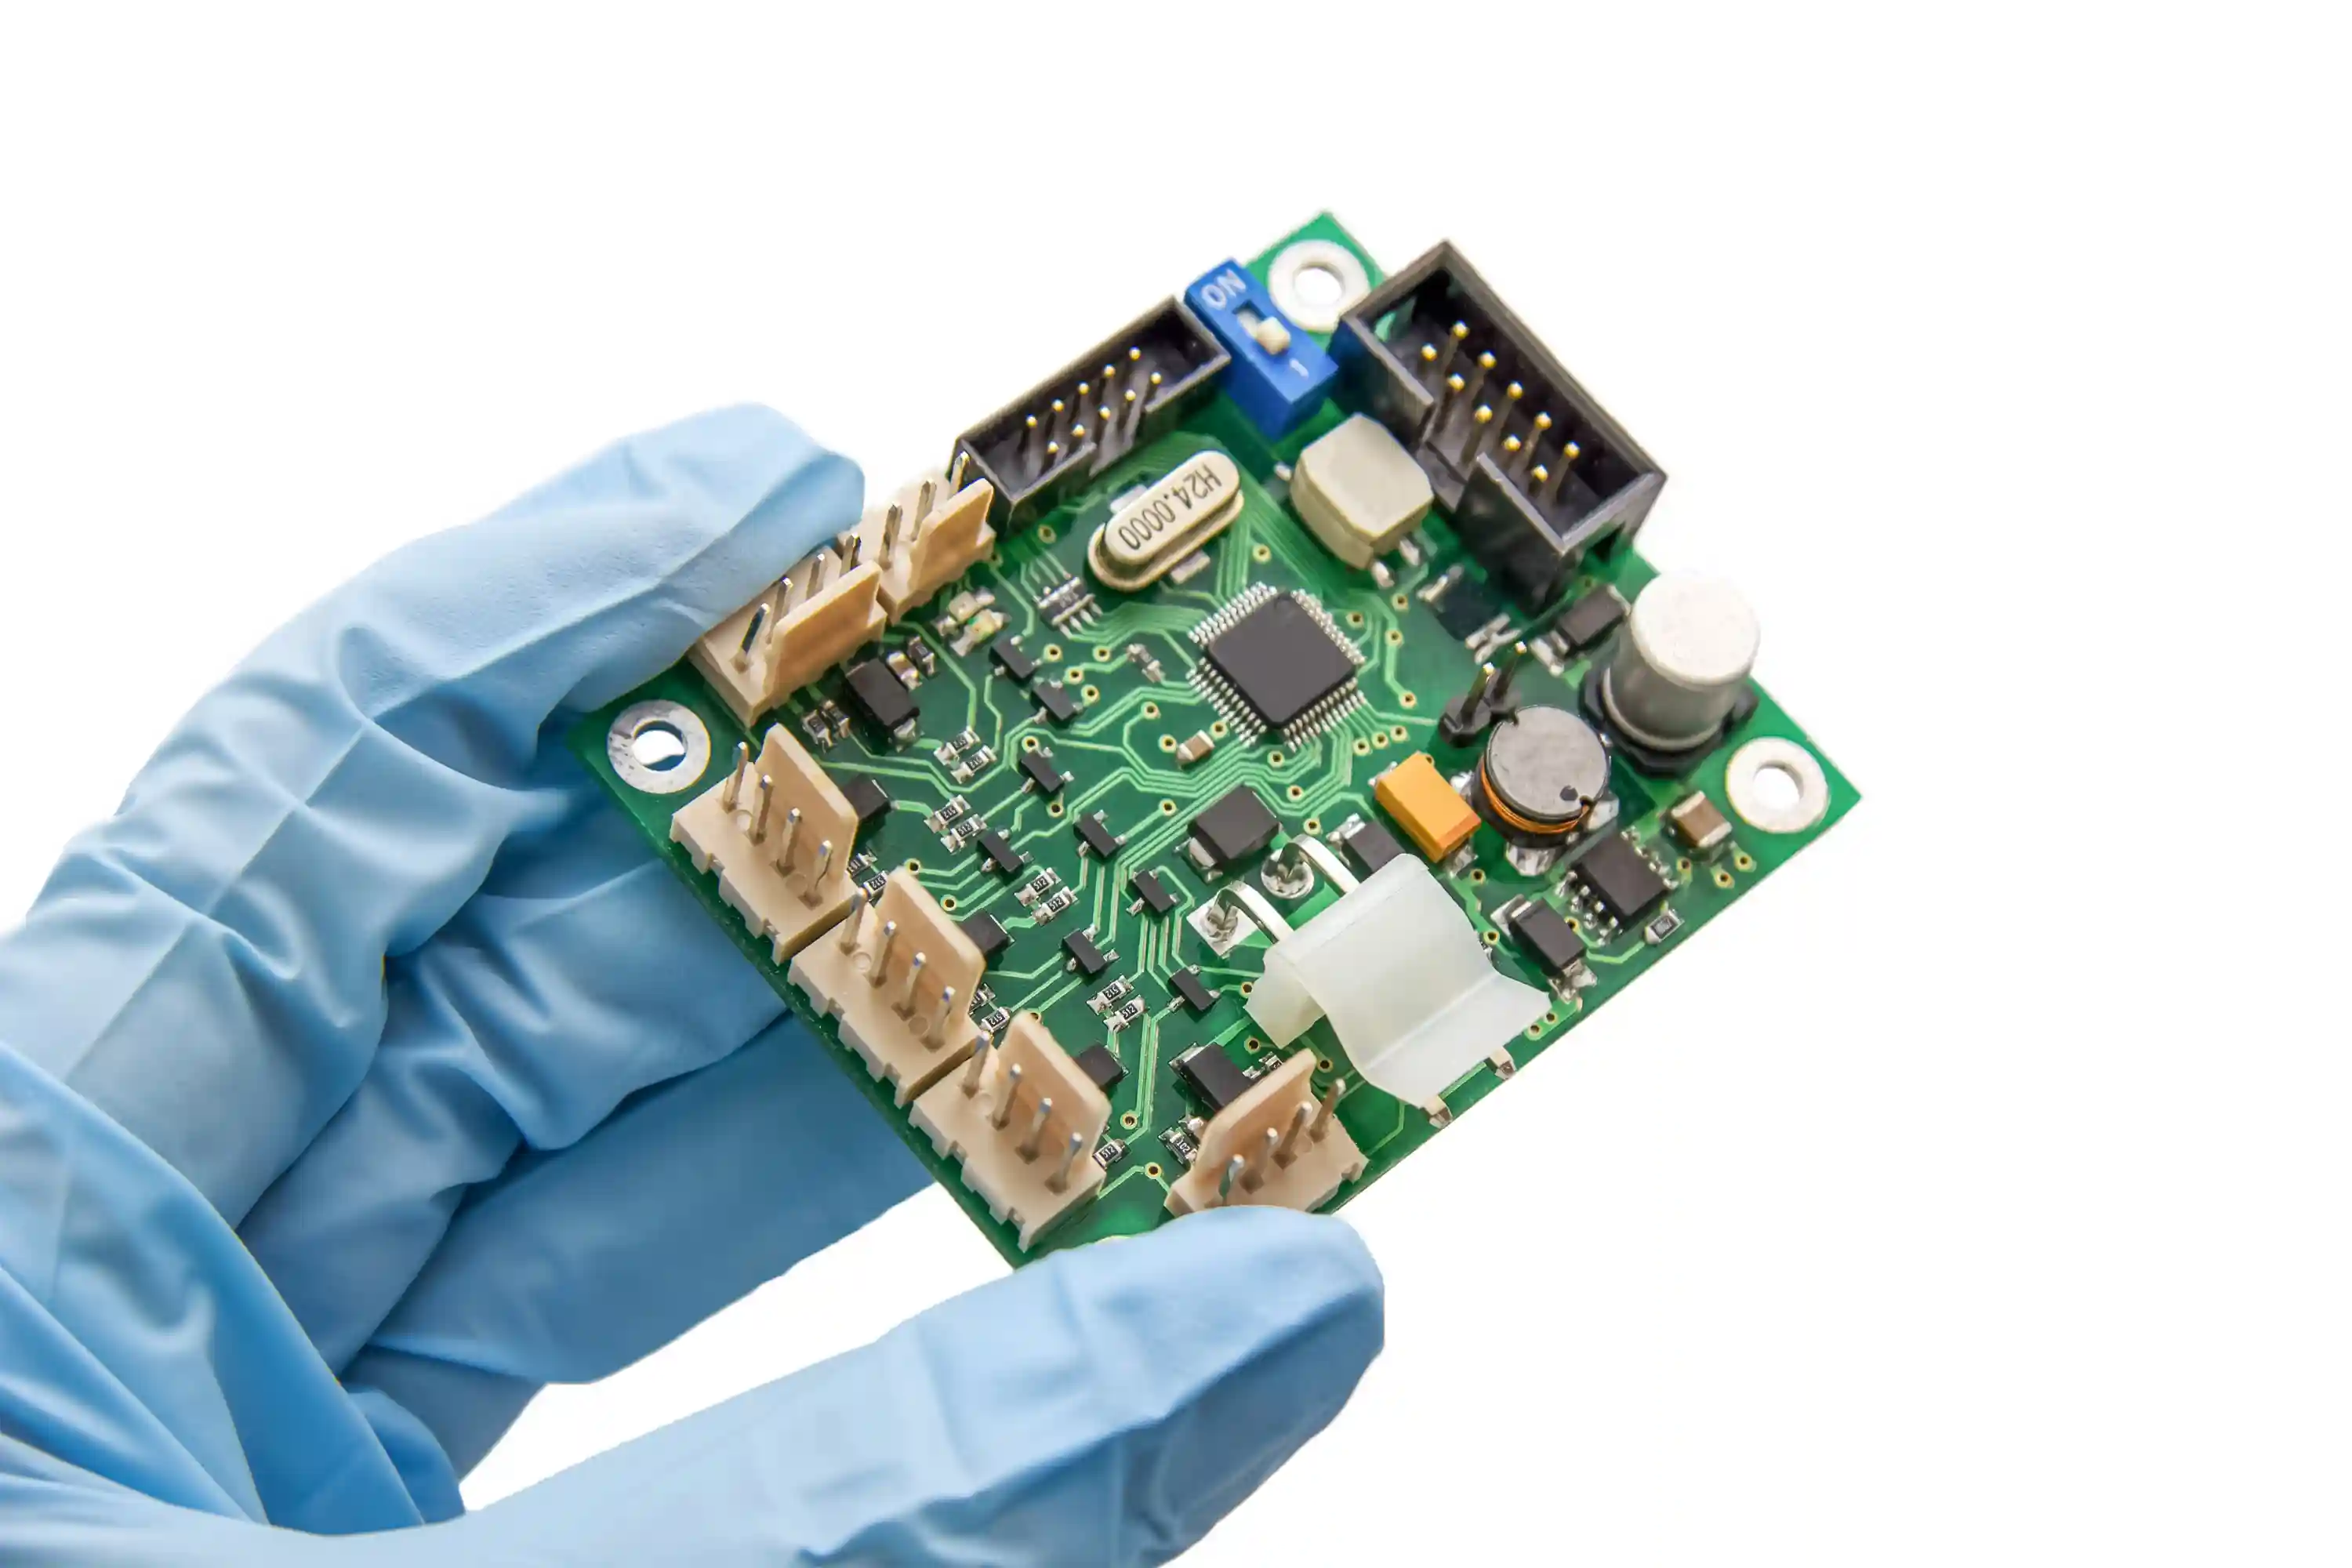
MEDICAL PCB ASSEMBLY
ZONDER DOSSIERGATEN
Medische elektronica vraagt meer dan een nette SMT-build. U moet traceerbaarheid, reinheid, MSL-beheer, testdekking en change control aantoonbaar beheersen, zodat NPI, audit en serieproductie op dezelfde feiten steunen.
AssemblageLeestijd: 17 minBijgewerkt: 29 april 2026
PCB Assemblage Engineeringteam
Engineering & Kwaliteit | PCB Assemblage
Bij medical PCBA zien we dezelfde technische valkuil steeds terugkomen: teams vergelijken leveranciers op stuksprijs, terwijl de echte risico’s zitten in traceerbaarheid, reworkdiscipline, reinheid, MSL-handling en dossierkwaliteit. Juist daar wordt een goedkope build later duur.
"Als een ontwerpteam in de eerste review al IPC-2221, een procesmarge van 20% en minimaal 3 kritische DFM-punten vastlegt, zien wij de first-pass yield doorgaans hoog uitkomen."
PCB Assemblage Engineeringteam
Voor een snelle vervolgstap zijn onze gidsen over DFM-checks, PCB testen en IPC-kwaliteitsklassen de meest gebruikte referenties in onze offertefase.
Waarom medische PCBA anders is dan gewone SMT
Een medische printplaat wordt niet alleen beoordeeld op de vraag of zij vandaag functioneert. De echte eis is dat u maanden of jaren later nog kunt aantonen hoe het board gebouwd is, welke lotten zijn gebruikt, welke inspecties zijn uitgevoerd en welke afwijkingen zijn geaccepteerd. Dat maakt medical PCB assembly fundamenteel anders dan standaard SMT voor consumentenelektronica.
In medische programma’s komen meerdere kwaliteitslagen samen: ontwerpbeheersing, maakbaarheid, lotcontrole, vochtgevoeligheid van componenten, reinheid, firmwareversies en vrijgave van testresultaten. Die discipline sluit aan op publieke referenties zoals ISO 13485, het FDA quality system framework en veiligheidssystemen rond IEC 60601. U hoeft die kaders niet allemaal bij de EMS-partner te delegeren, maar de partner moet er operationeel wel op aansluiten.
Daarom zijn medische builds meestal strenger op drie punten. Ten eerste moet de procesbasis stabiel zijn: denk aan first article inspection, gecontroleerde stencilvrijgave, gerichte AOI en waar nodig röntgeninspectie. Ten tweede moet u failures later kunnen terugzoeken via traceerbaarheid en serialisatie. Ten derde moet u vervuiling, coating en vochtgevoelige componenten serievast beheren, precies het soort discipline dat vaak onderschat wordt tot een audit of klacht het zichtbaar maakt.
5-10 jaar
veelgevraagde dataretentie voor medische dossiers en klachtenanalyse
90-95%
realistische kritieke testdekking in medische NPI-trajecten
1x
praktische bovengrens voor rework op veel kritieke BGA- en QFN-nodes
3 lagen
minimaal: procescontrole, traceerbaarheid en change control
Zodra een medische BOM meer dan ongeveer 5 componentfamilies met MSL3 of hoger bevat, beschouwen wij vochtbeheer als een vrijgavecriterium en niet als een magazijndetail. Zonder J-STD-033-discipline ziet u popcorn-risico, warpage en verborgen soldeerdefecten pas na de oven, wanneer correctie duur is.
— PCB Assemblage Engineeringteam
Welke procescontroles minimaal nodig zijn
Een medische build hoort te starten met een duidelijk controleplan per boardtype. Daarin legt u vast welke footprints kritisch zijn, welke inspectiemethode u gebruikt, hoeveel rework is toegestaan en welke gegevens per order of serienummer bewaard blijven. Zonder die vooraf vastgelegde discipline blijft “geschikt voor medisch gebruik” een losse claim.
Op procesniveau zijn vijf bouwstenen vrijwel altijd relevant. MSL-beheer voorkomt schade aan vochtgevoelige IC’s. Reinheid en ionische controle beperken leakage en corrosierisico, vooral bij compacte analoge of hoogspanningszones; zie ook onze gids over ionische verontreiniging. Inspectie op verborgen joints is vaak verplicht bij BGA, LGA en QFN. Functionele test en firmwarevrijgave moeten versiebeheer meenemen, zoals we ook beschrijven in firmware programming en flashing. En tenslotte moet de builddocumentatie ECO’s en afwijkingen strak afbakenen.
Voor veel teams is de lastigste vraag niet welke inspectie theoretisch het beste is, maar waar de omslag zit tussen voldoende en overbodig. Dat antwoord hangt af van patiëntkriticiteit, package-risico, testtoegang en serviceconcept. Een diagnostisch wearable-board vraagt een ander evenwicht dan een platform met meerdere subsystems in een box build.
Minimale basisdiscipline
- Incoming check op PCB-lot, MPN, datecode en MSL-status vóór lijnvrijgave.
- FAI met fotodossier, programmareview en vrijgave van paste- en plaatsingsdata.
- AOI standaard, plus AXI of röntgen op verborgen of kritieke verbindingen.
- Reworkregistratie per board voor BGA, QFN, connectoren en analoge kritieke nodes.
- Test- en firmwarelogs gekoppeld aan order, lot of serienummer.
Vaak nodig bij strengere programma’s
- Gedocumenteerde reinheidsgrens of procesbesluit over reinigen versus no-clean.
- Extra sampling na componentsubstitutie, nieuwe PCB-lotcode of stencilrevisie.
- Lotretentie van inspectiebeelden, testdata en afwijkingsrapporten gedurende 5-10 jaar.
- Controle op coatingmasking, cure en inspectie wanneer vocht- of chemiebescherming vereist is.
- Change control met formele vrijgave van BOM-, firmware- en testinstructiewijzigingen.
Niet elk medisch project is automatisch Klasse 3
IPC Klasse 3 is een nuttig kader, maar niet elk medisch device vraagt dezelfde acceptatiegrens. De juiste keuze komt uit risicoanalyse, gebruiksomgeving, serviceverwachting en patiëntimpact. Het verkeerde niveau verhoogt óf auditrisico óf onnodige kosten.
Wij verwachten bij medische NPI-builds minimaal 3 gekoppelde vrijgaven: de materiaalvrijgave, de procesvrijgave en de testvrijgave. Als een leverancier alleen naar soldeerkwaliteit kijkt maar niet naar firmware, lotdata en afwijkingsbeheer, ontbreekt een derde van het risicobeeld.
— PCB Assemblage Engineeringteam
Vergelijking per productfase en risiconiveau
| Fase / type build | Primaire focus | Typische controles | Belangrijk risico | Praktische eis |
|---|---|---|---|---|
| EVT / eerste prototypes | Maakbaarheid en datapakket valideren | FAI, AOI, gerichte AXI, basis functionele test | Verborgen ontwerpfouten en ontbrekende productiedata | Snelle feedback met complete afwijkingslijst |
| DVT / validatiebuilds | Procesvensters en testdekking bewijzen | MSL-log, extra sampling, serieniveau logging | Te optimistische vrijgave op onvoldoende data | 90-95% kritieke dekking als reële doelwaarde |
| Pilot / pre-serie | Herhaalbaarheid tussen loten en shifts | SPC, reworklimieten, traceerbaarheid per lot | Procesdrift na eerste succesvolle builds | Controle op ECO’s en leverancierswissels |
| Terugkerende serie | Stabiele output en klachtanalyse | Lotretentie, klachtkoppeling, trendanalyse | Onzichtbare kwaliteitsverschuiving over tijd | Data 5-10 jaar beschikbaar houden |
| Veiligheidskritische subassembly | Maximale beheersing van latent falen | Klasse 3-discipline, AXI, beperkte rework, extra review | Latente defecten die veldfaal worden | Specifieke vrijgave per kritieke node |
De tabel laat zien waarom een medische assemblagepartner niet alleen “kan bouwen”, maar ook per fase een andere bewijsset moet kunnen leveren. Wat in EVT nog als leerpunt kan gelden, wordt in pilot of serie een formeel traceerbaar probleem.
Hoe u een medische assemblagepartner beoordeelt
De beste leveranciersvraag is zelden “heeft u een certificaat?”, maar eerder “welke gegevens kunt u binnen 30 minuten tonen als wij een afwijkend boardnummer doorgeven?”. Een volwassen partner kan dan PCB-lot, componentdatecodes, inspectiebeelden, testresultaten en eventuele afwijkingen direct terugvinden. Dat niveau van responssnelheid is belangrijker dan een algemeen verhaal over kwaliteit.
Let daarnaast op de combinatie van procesbreedte en discipline. Een partner die alleen kale boards bouwt, mist vaak ervaring met firmware, cable-to-board integratie of eindassemblage. Een partner die alles zegt te doen maar geen heldere vrijgaveflow heeft, creëert juist nieuwe auditrisico’s. Zoek daarom naar samenhang tussen medische PCB assemblage, reworkstrategie en de testarchitectuur die uw product echt nodig heeft.
Checklist voor supplierselectie
- Kan de leverancier MSL-status, bake-besluiten en vloerleven per order aantonen?
- Zijn AOI, AXI en functionele test gekoppeld aan lot- of serieniveau logging?
- Bestaan er vaste regels voor rework op BGA, QFN, connectoren en coatinggebieden?
- Worden BOM-substituten en firmwarewijzigingen formeel vrijgegeven of ad hoc beslist?
- Kan de partner documenteren wanneer reinigen, coating of extra ionische controle verplicht is?
- Is er aantoonbare ervaring met medische NPI, pilot en opschaling zonder dossierbreuk?
Een sterke medische EMS-partner reageert niet met “wij doen 100% inspectie”, maar met concrete drempels: welke packages met röntgen worden geïnspecteerd, welke rework nog is toegestaan en welke gegevens 10 jaar bewaard blijven. Pas dan weet u dat kwaliteit operationeel is gemaakt.
— PCB Assemblage Engineeringteam
Traceerbaarheid, change control en dossierdiscipline
Traceerbaarheid wordt pas waardevol wanneer zij een klacht of audit sneller oplost. Dat betekent in de praktijk dat u lotnummers, revisiestatus, machineprogramma’s, testresultaten en afwijkingsbesluiten aan elkaar koppelt. Als een veldretour binnenkomt, moet het team niet eerst drie spreadsheets combineren om te ontdekken welke build het was.
Change control is het tweede fundament. Medische projecten ontsporen vaak niet door één groot technisch probleem, maar door een reeks kleine wijzigingen: andere soldeerpasta, nieuwe componentdatecode, alternatieve connector, extra coatingmasking of een firmwarepatch die niet overal gelijk is uitgerold. Elk van die wijzigingen kan technisch verdedigbaar zijn, zolang de vrijgave expliciet en traceerbaar blijft.
Wie dat serieus opzet, merkt meestal dat ook inkoop, kwaliteit en engineering beter op elkaar aansluiten. Offertes worden schoner, leverancierswissels worden minder impulsief en servicegevallen zijn sneller af te bakenen. Dat is precies waarom medische PCBA minder draait om heroïsche troubleshooting en meer om gecontroleerde systeemdiscipline.
In de praktijk werkt een eenvoudige regel goed: iedere wijziging die invloed kan hebben op soldeerbaarheid, betrouwbaarheid, reinheid, software-identiteit of testresultaat krijgt een formele review, ook als de kostimpact klein lijkt. Een nieuwe lotcode van een BGA, een andere coatingbatch of een alternatieve programmeerfixture lijkt operationeel vaak triviaal, maar kan precies het verschil maken tussen een gecontroleerde validatierun en een onduidelijke mix van condities die later niet meer te reconstrueren is.
Praktische auditvraag
Vraag uw leverancier om één willekeurig serienummer of ordernummer terug te zoeken en live te tonen welke PCB-lotcode, welke componentbatch, welke inspectie en welke testversie daarbij horen. Als dat niet direct lukt, is de traceerbaarheid waarschijnlijk zwakker dan op papier lijkt.
Fouten die medische projecten duur maken
1. Medische eisen behandelen als extra inspectie bovenop een standaard proces
Wanneer het basisproces niet op MSL, reinheid, traceerbaarheid en change control is ingericht, compenseert extra eindinspectie dat niet. U vangt dan misschien defecte boards, maar u voorkomt geen audit- of veldproblemen.
2. Rework accepteren als normaal seriemiddel
Rework is soms nodig, maar bij kritieke medische nodes hoort het een uitzondering te blijven. Zodra hetzelfde defect over meerdere lots terugkeert, is de juiste actie procescorrectie in plaats van nóg een herstelronde.
3. Componentsubstitutie loskoppelen van test- en vrijgaveflow
Een alternatief onderdeel kan andere warpage, MSL of thermische massa hebben. Zonder herbeoordeling van inspectie en test vergroot u de kans op latente defecten precies op het moment dat een supply-chainbeslissing “kosten heeft bespaard”.
Auditbestendig is iets anders dan alleen goed solderen
Medische elektronica faalt vaak op de grens tussen kwaliteit en documentatie. Een board kan elektrisch goed lijken, maar alsnog een probleem zijn wanneer lotdata, afwijkingsbesluit of firmwarevrijgave niet sluitend zijn vastgelegd.
Veelgestelde vragen
Is ISO 13485 alleen genoeg om een medical PCB assembly partner te kiezen?
Nee. ISO 13485 is een belangrijk kwaliteitskader, maar u moet ook operationeel bewijs zien: lottraceerbaarheid, MSL-beheer volgens J-STD-033, AOI en waar nodig X-ray, first article review en gedocumenteerde afwijkingsafhandeling. Zonder die proceslaag blijft het certificaat op zichzelf te abstract.
Wanneer is IPC Klasse 3 nodig voor medische PCB assemblage?
IPC Klasse 3 is vooral verdedigbaar voor veiligheidkritische of hoogbetrouwbare medische elektronica waar latent falen onacceptabel is. Voor veel diagnostische, monitorings- of laboratoriumsystemen blijft Klasse 2 met extra test- en traceerbaarheidseisen een realistische basis. De keuze hoort uit de risicoanalyse te komen, niet uit marketing.
Welke testdekking is realistisch voor een medische NPI-build?
Voor kritieke netten mikken veel teams op meer dan 90 tot 95 procent aantoonbare dekking via AOI, AXI, flying probe, ICT of functionele test. Het exacte niveau hangt af van package-type, access tot testpunten en de vraag of u verborgen joints, programmeerstappen en analoge prestaties apart moet afdekken.
Hoe lang moet traceerbaarheidsdata voor medische elektronica bewaard blijven?
Dat hangt af van productklasse, contracteisen en markt, maar 5 tot 10 jaar retentie is in de praktijk een veelgevraagd minimum. Voor sommige programma’s blijft data nog langer beschikbaar zodat klachten, CAPA en servicehistorie aan een specifiek lot of serienummer gekoppeld kunnen worden.
Welke documenten moet ik meesturen voor een medical PCBA offerte?
Minimaal Gerber of ODB++, BOM met fabrikantnummers, centroid, assembly drawing, testinstructies, revisiestatus, critical-to-quality punten en eisen rond reinheid, coating of firmware. Zodra een project meer dan ongeveer 20 kritieke IC’s heeft, voorkomt een expliciete MSL- en alternatievenlijst vaak dagen vertraging.
Is rework op medische printplaten altijd acceptabel?
Nee. Rework mag niet de standaardcorrectie voor een instabiel proces worden. Bij BGA, QFN of temperatuurgevoelige analoge secties moet iedere extra hittecyclus worden vastgelegd en beoordeeld tegen componentlimieten, inspectieplan en klantvereiste. In veel programma’s is 1 gecontroleerde rework-cyclus al de praktische bovengrens voor kritieke nodes.
Bronnen en referenties
- ISO 13485 voor achtergrond rond kwaliteitsmanagement voor medische hulpmiddelen.
- FDA 21 CFR Part 820 voor publiek toegankelijke quality system requirements.
- IEC 60601 als kader voor veiligheid van medische elektrische apparatuur.
- Interne verdieping: traceerbaarheid en serialisatie, first article inspection, ionische verontreiniging en firmware programming.
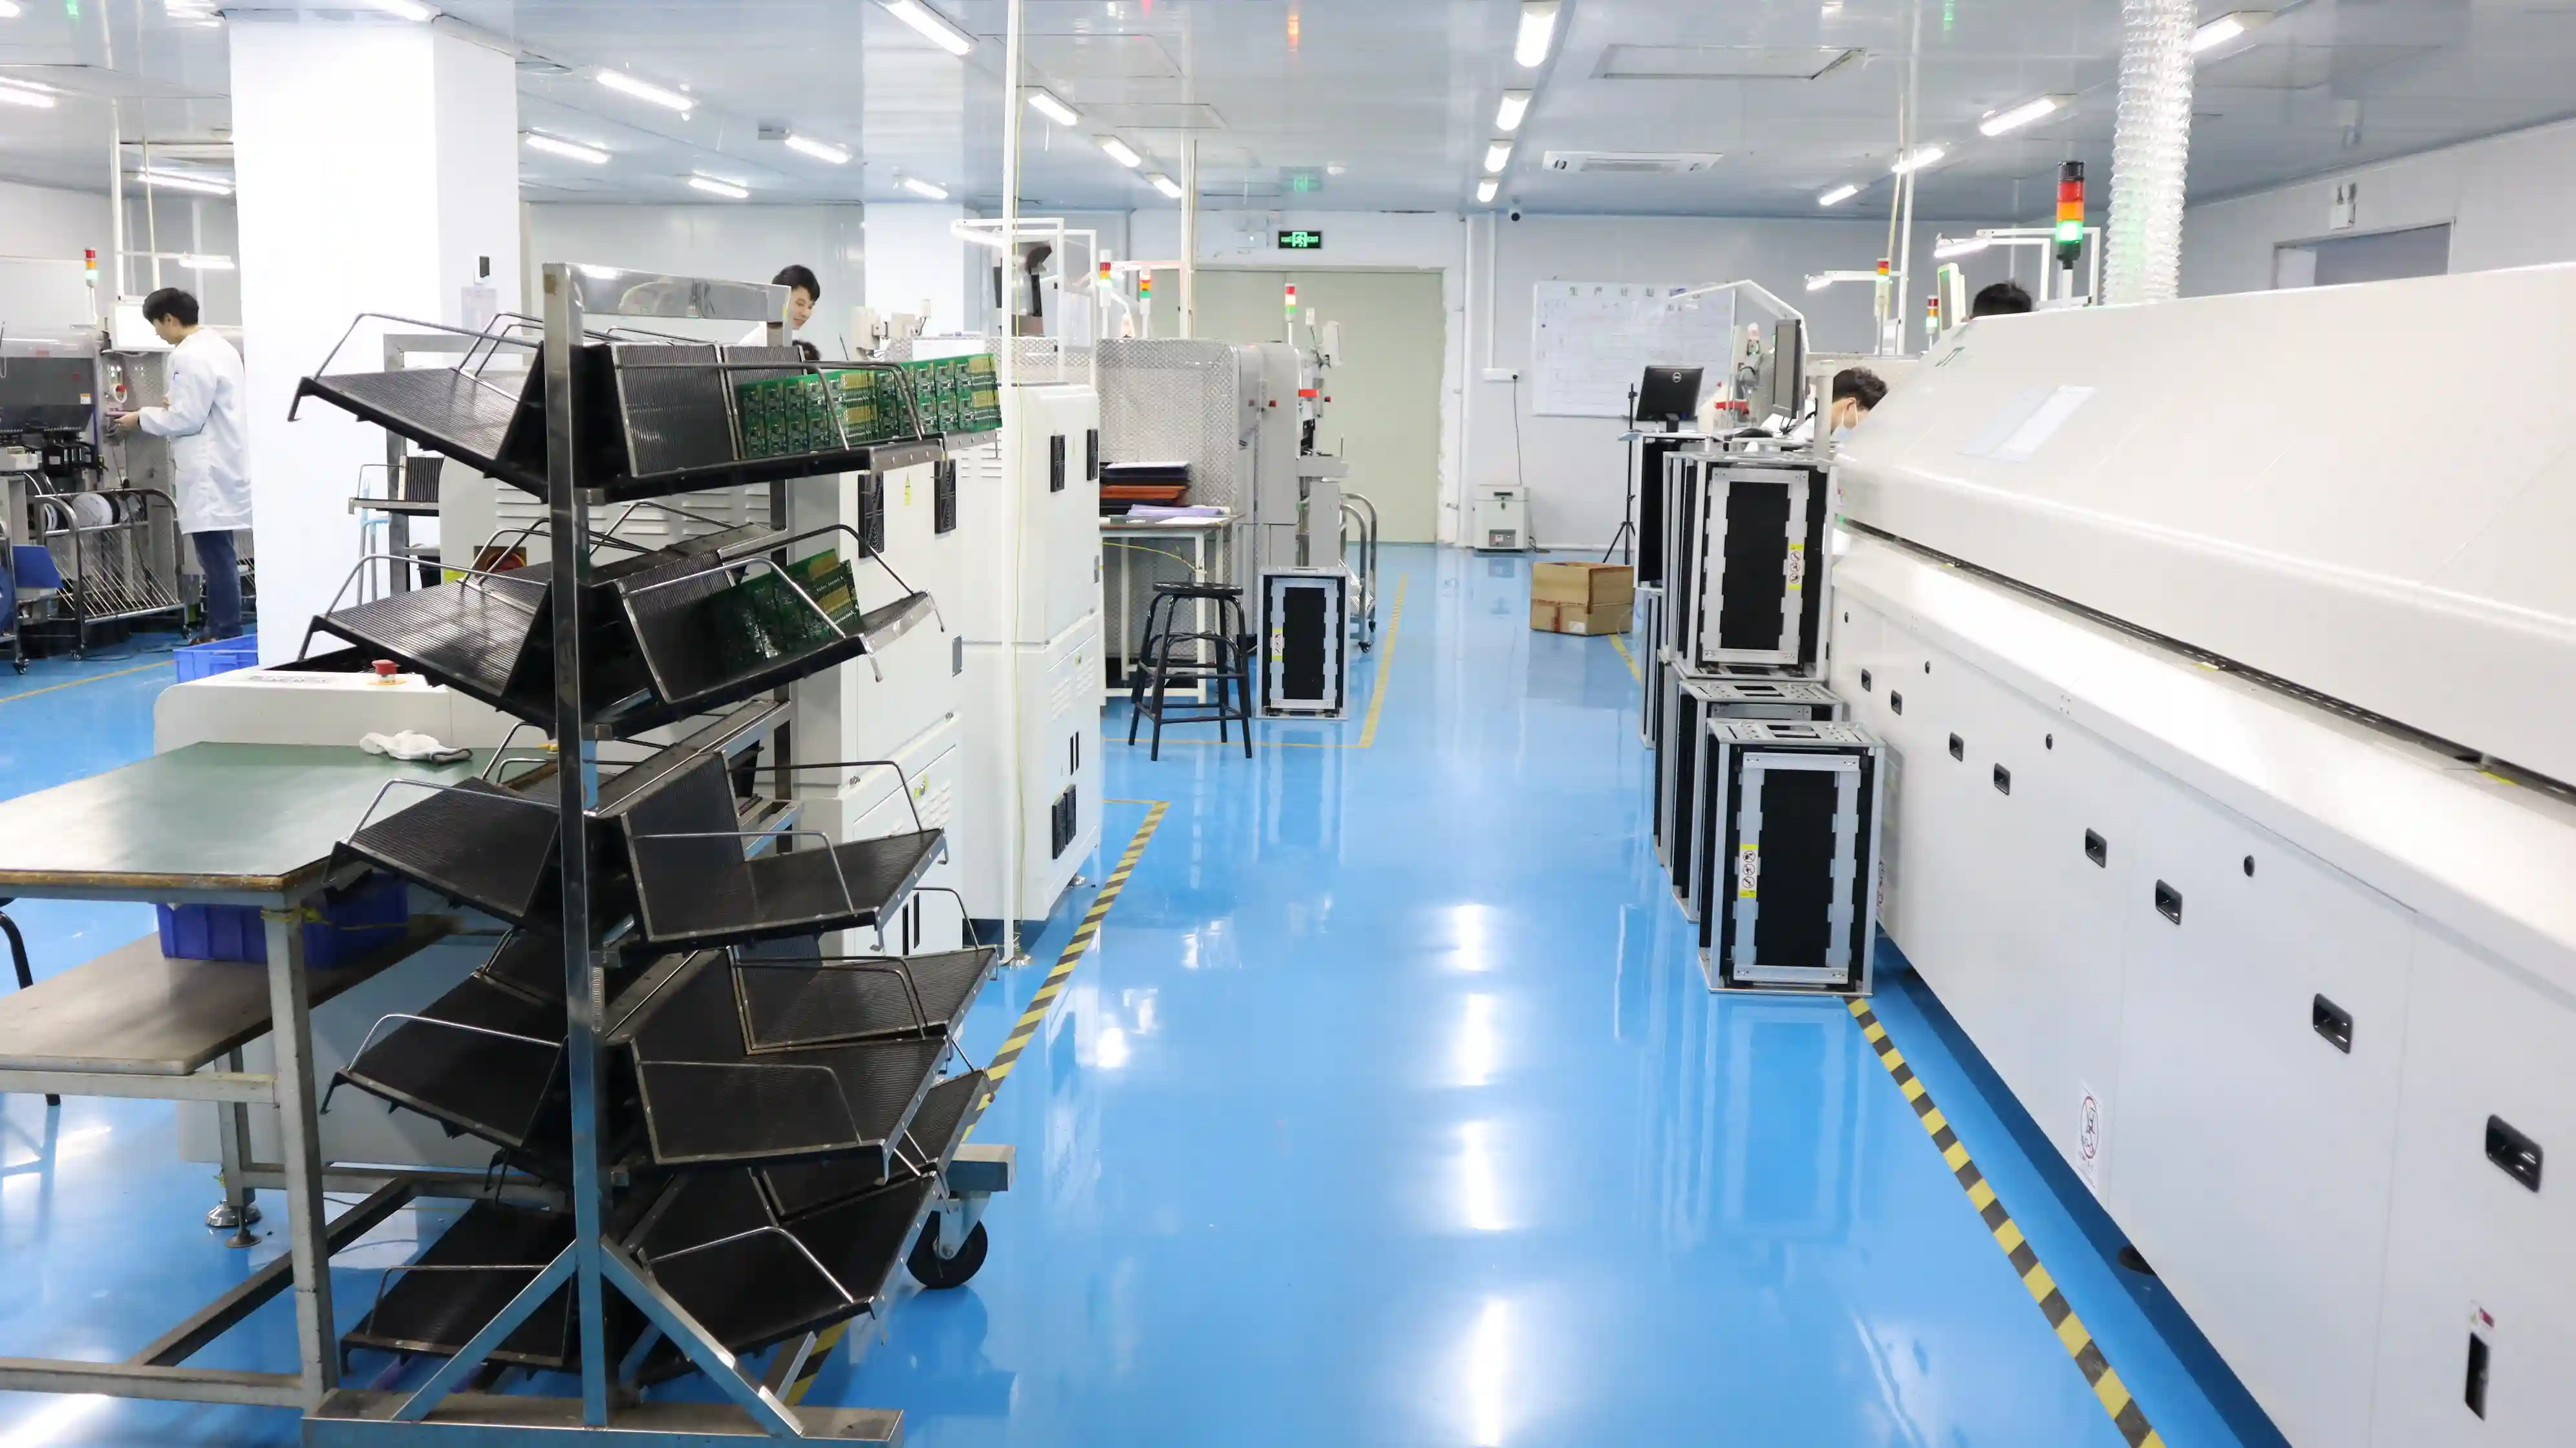
Gerelateerde diensten
Van dit onderwerp direct naar de bijbehorende productie- en assemblagediensten.