PCB Ontwerp
CASTELLATED HOLE PCB MODULES
DFM GIDS VOOR SMT
Een castellated-hole module lijkt op een klein PCB-subboard, maar in de fabriek gedraagt hij zich als een SMT-component met mechanische randrisico's. Deze gids helpt engineers en inkopers beslissen wanneer halve gaten, randplating en reflow-assemblage betrouwbaar genoeg zijn voor serieproductie.
PCB OntwerpLeestijd: 18 minBijgewerkt: 30 april 2026
PCB Assemblage Engineeringteam
Engineering & Kwaliteit | PCB Assemblage
Dit artikel is geschreven voor hardware engineers, sourcing teams en NPI-managers die een RF-, IoT-, sensor- of power-module als soldeerbare subassemblage willen inkopen. De focus ligt op maakbaarheid: finished holes, plating, panelisatie, stencilvolume, inspectiecriteria en documentatie die in ISO 9001- of IATF 16949-audits terugkomt.
"Als een ontwerpteam in de eerste review al IPC-2221, een procesmarge van 20% en minimaal 3 kritische DFM-punten vastlegt, zien wij de first-pass yield doorgaans hoog uitkomen."
PCB Assemblage Engineeringteam
Voor een snelle vervolgstap zijn onze gidsen over DFM-checks, PCB testen en IPC-kwaliteitsklassen de meest gebruikte referenties in onze offertefase.
Wanneer Castellated Modules Logisch Zijn
Castellated hole PCB modules gebruiken halve plated-through holes langs de rand van een kleine printplaat. Daardoor kan de module als een component op een moederprint worden geplaatst met pick-and-place en reflow soldering. U ziet dit vaak bij RF-modules, GNSS-ontvangers, sensormodules, Bluetooth boards, compacte voedingsmodules en testadapter-subboards.
De keuze is vooral logisch wanneer bouwhoogte, stuklijstkosten en automatische assemblage zwaarder wegen dan servicebaarheid. Een board-to-board connector kan later los, maar kost hoogte, ruimte en extra onderdelen. Een castellated module wordt rechtstreeks gesoldeerd, waardoor de supply chain eenvoudiger wordt en de module in dezelfde SMD PCB assembly flow kan meelopen.
De technische context sluit aan bij surface-mount technology en soldering, maar de vrijgave draait om details die in datasheets vaak ontbreken: randrouting, koperblootstelling, soldeerfillet, panel support en inspectievensters.
BROKE toegepast op deze gids
Achtergrond: engineer of inkoper in prototype-naar-serie fase. Rol: senior factory engineer met 15+ jaar PCB-assemblage-ervaring. Doel: kiezen of een castellated module maakbaar en inspecteerbaar is. Beoogd resultaat: IPC-A-610, IPC-J-STD-001 en IPC-2221 vertalen naar meetbare gatmaten, pastavolume en vrijgavecriteria.
Bij castellated modules beoordelen wij het ontwerp niet als een losse PCB, maar als een SMT-component. Als de halve gaten 0,8 mm nominale diameter hebben en de pitch 1,27 mm is, moet het stencil, de fiducialstrategie en de AOI-belichting vanaf dag 1 worden vastgelegd.
— PCB Assemblage Engineeringteam
DFM Regels Voor Halve Gaten
Een goed castellated ontwerp begint niet bij de soldeerpad, maar bij de volgorde van fabricage. De gaten worden eerst geboord en gemetalliseerd, daarna wordt de module-rand door de gaten heen gefreesd. Te weinig koperhechting, te agressieve routering of een ongunstige panelisatie kan de randplating lostrekken nog voordat de module de reflow oven ziet.
Voor flexibele PCB's is de vraag anders dan voor FR4 modules: buiging, coverlay en randstijfheid veranderen de soldeerbaarheid. Voor starre modules kijken wij eerst naar finished-hole diameter, koper in de barrel, soldermask pullback, afstand tot naburige pads en de manier waarop het paneel tabs of rails ondersteunt.
| DFM Punt | Typische Richtwaarde | Risico Als Het Ontbreekt |
|---|---|---|
| Finished-hole definitie | 0,6-1,0 mm vaak gebruikt; tolerantie expliciet op fab drawing | Onvoorspelbare fillet en open joints |
| Padlengte op moederprint | Voldoende teenruimte voor visuele inspectie en AOI | Geen zichtbaar wetting bewijs |
| Soldermask pullback | Vrij koper rond halve gatwand, zonder mask slivers | Solder bridging of onvoldoende natting |
| Panel support | Rails of tabs buiten kritische module-rand | Afgebroken plating tijdens routing |
| Stencilopening | Start met 80-100% aperture, daarna printtest | Te weinig of te veel paste volume |
| Fiducials | Minimaal 2 lokale fiducials bij fijne pitch | Plaatsfout boven procesmarge |
Leg finished holes vast, niet alleen drill size
Een drill file zegt niet wat de assemblagelijn soldeert. Vraag finished-hole diameter na plating, oppervlakteafwerking en randrouting. Koppel die gegevens aan IPC-2221 ontwerpregels en IPC-A-610 acceptatiecriteria voordat de eerste panelen worden besteld.
Fabrieksscenario Met Meetdata
In een NPI-run voor een industriële sensorhub kregen wij 480 castellated RF-modules op 12 panelen binnen. De module had 24 halve gaten met 0,8 mm nominale diameter, 1,27 mm pitch, 1,0 mm FR4 en ENIG finish. De klant had alleen de boormaat gespecificeerd; op de fabricagetekening ontbraken de finished-hole-tolerantie en inspectie-eis voor de gerouteerde rand.
Voor vrijgave hebben wij 30 modules bemonsterd. De halve gaten zaten tussen 0,76 en 0,84 mm, maar 7 van de 720 gecontroleerde halve gaten hadden rafelige koperresten aan de onderzijde. Na aanpassing van de voedingssnelheid van de freesmachine en extra microscoopcontrole zakte het aantal zichtbare randdefecten in de tweede batch van 7 naar 1 op 720 posities. In de SMT-proef bouwden wij 60 moederprints; de eerste stencilopening op 100% gaf 5 solder bridges, terwijl 85% aperture met dezelfde reflow oven 0 bridges en 100% elektrische continuiteit opleverde.
Dit zijn procesmetingen uit een fabriekssituatie, geen universele garanties. Ze laten wel zien waar de beslissingen zitten: niet in de marketingnaam "castellated", maar in de combinatie van fabricage, stencil en inspectie. De beste correctie was niet een duurdere module, maar een concretere tekening en een korte printtest voor paste volume.
Onze zwakste sectie in de eerste review was meestal "soldeerbaarheid ok". Wij vervangen dat door: 30 modules meten, 720 half-holes inspecteren, stencil op 85% testen en pas vrijgeven als bridges, opens en randplatingdefecten per batch zijn geteld.
— PCB Assemblage Engineeringteam
Castellated Module vs Connector
| Beslispunt | Castellated Module | Board-to-Board Connector | Keuzecriterium |
|---|---|---|---|
| Bouwhoogte | Laag; geen extra connectorbody | Hoger door mating pair | Kies castellated bij compacte behuizing onder 10 mm |
| Assemblageflow | Loopt mee als SMT component | Extra plaatsing en soms handeling | Kies castellated bij automatische serieflow |
| Servicebaarheid | Niet bedoeld voor herhaald losnemen | Meerdere mating cycles mogelijk | Kies connector bij onderhoud of moduleswap |
| Inspectie | Fillet en wetting moeten zichtbaar zijn | Connectorcontact vaak indirect getest | Kies op basis van testtoegang en AOI |
| Mechanische belasting | Soldeerjoint draagt de module | Connector kan kracht opnemen | Kies connector bij kabeltrek of frequente handling |
| Kostenstructuur | Minder BOM-regels, strakkere DFM-eis | Meer onderdelen, ruimer reworkpad | Kies na volume- en reworkanalyse |
Sourcingbeslissing
Voor 50 prototypes kan een connector goedkoper lijken omdat rework makkelijk blijft. Voor 1.000+ stuks met stabiel ontwerp wint een castellated PCB module vaak door lagere BOM-complexiteit, automatische SMT plaatsing en minder handmatige montage.
SMT Assemblage en Inspectie
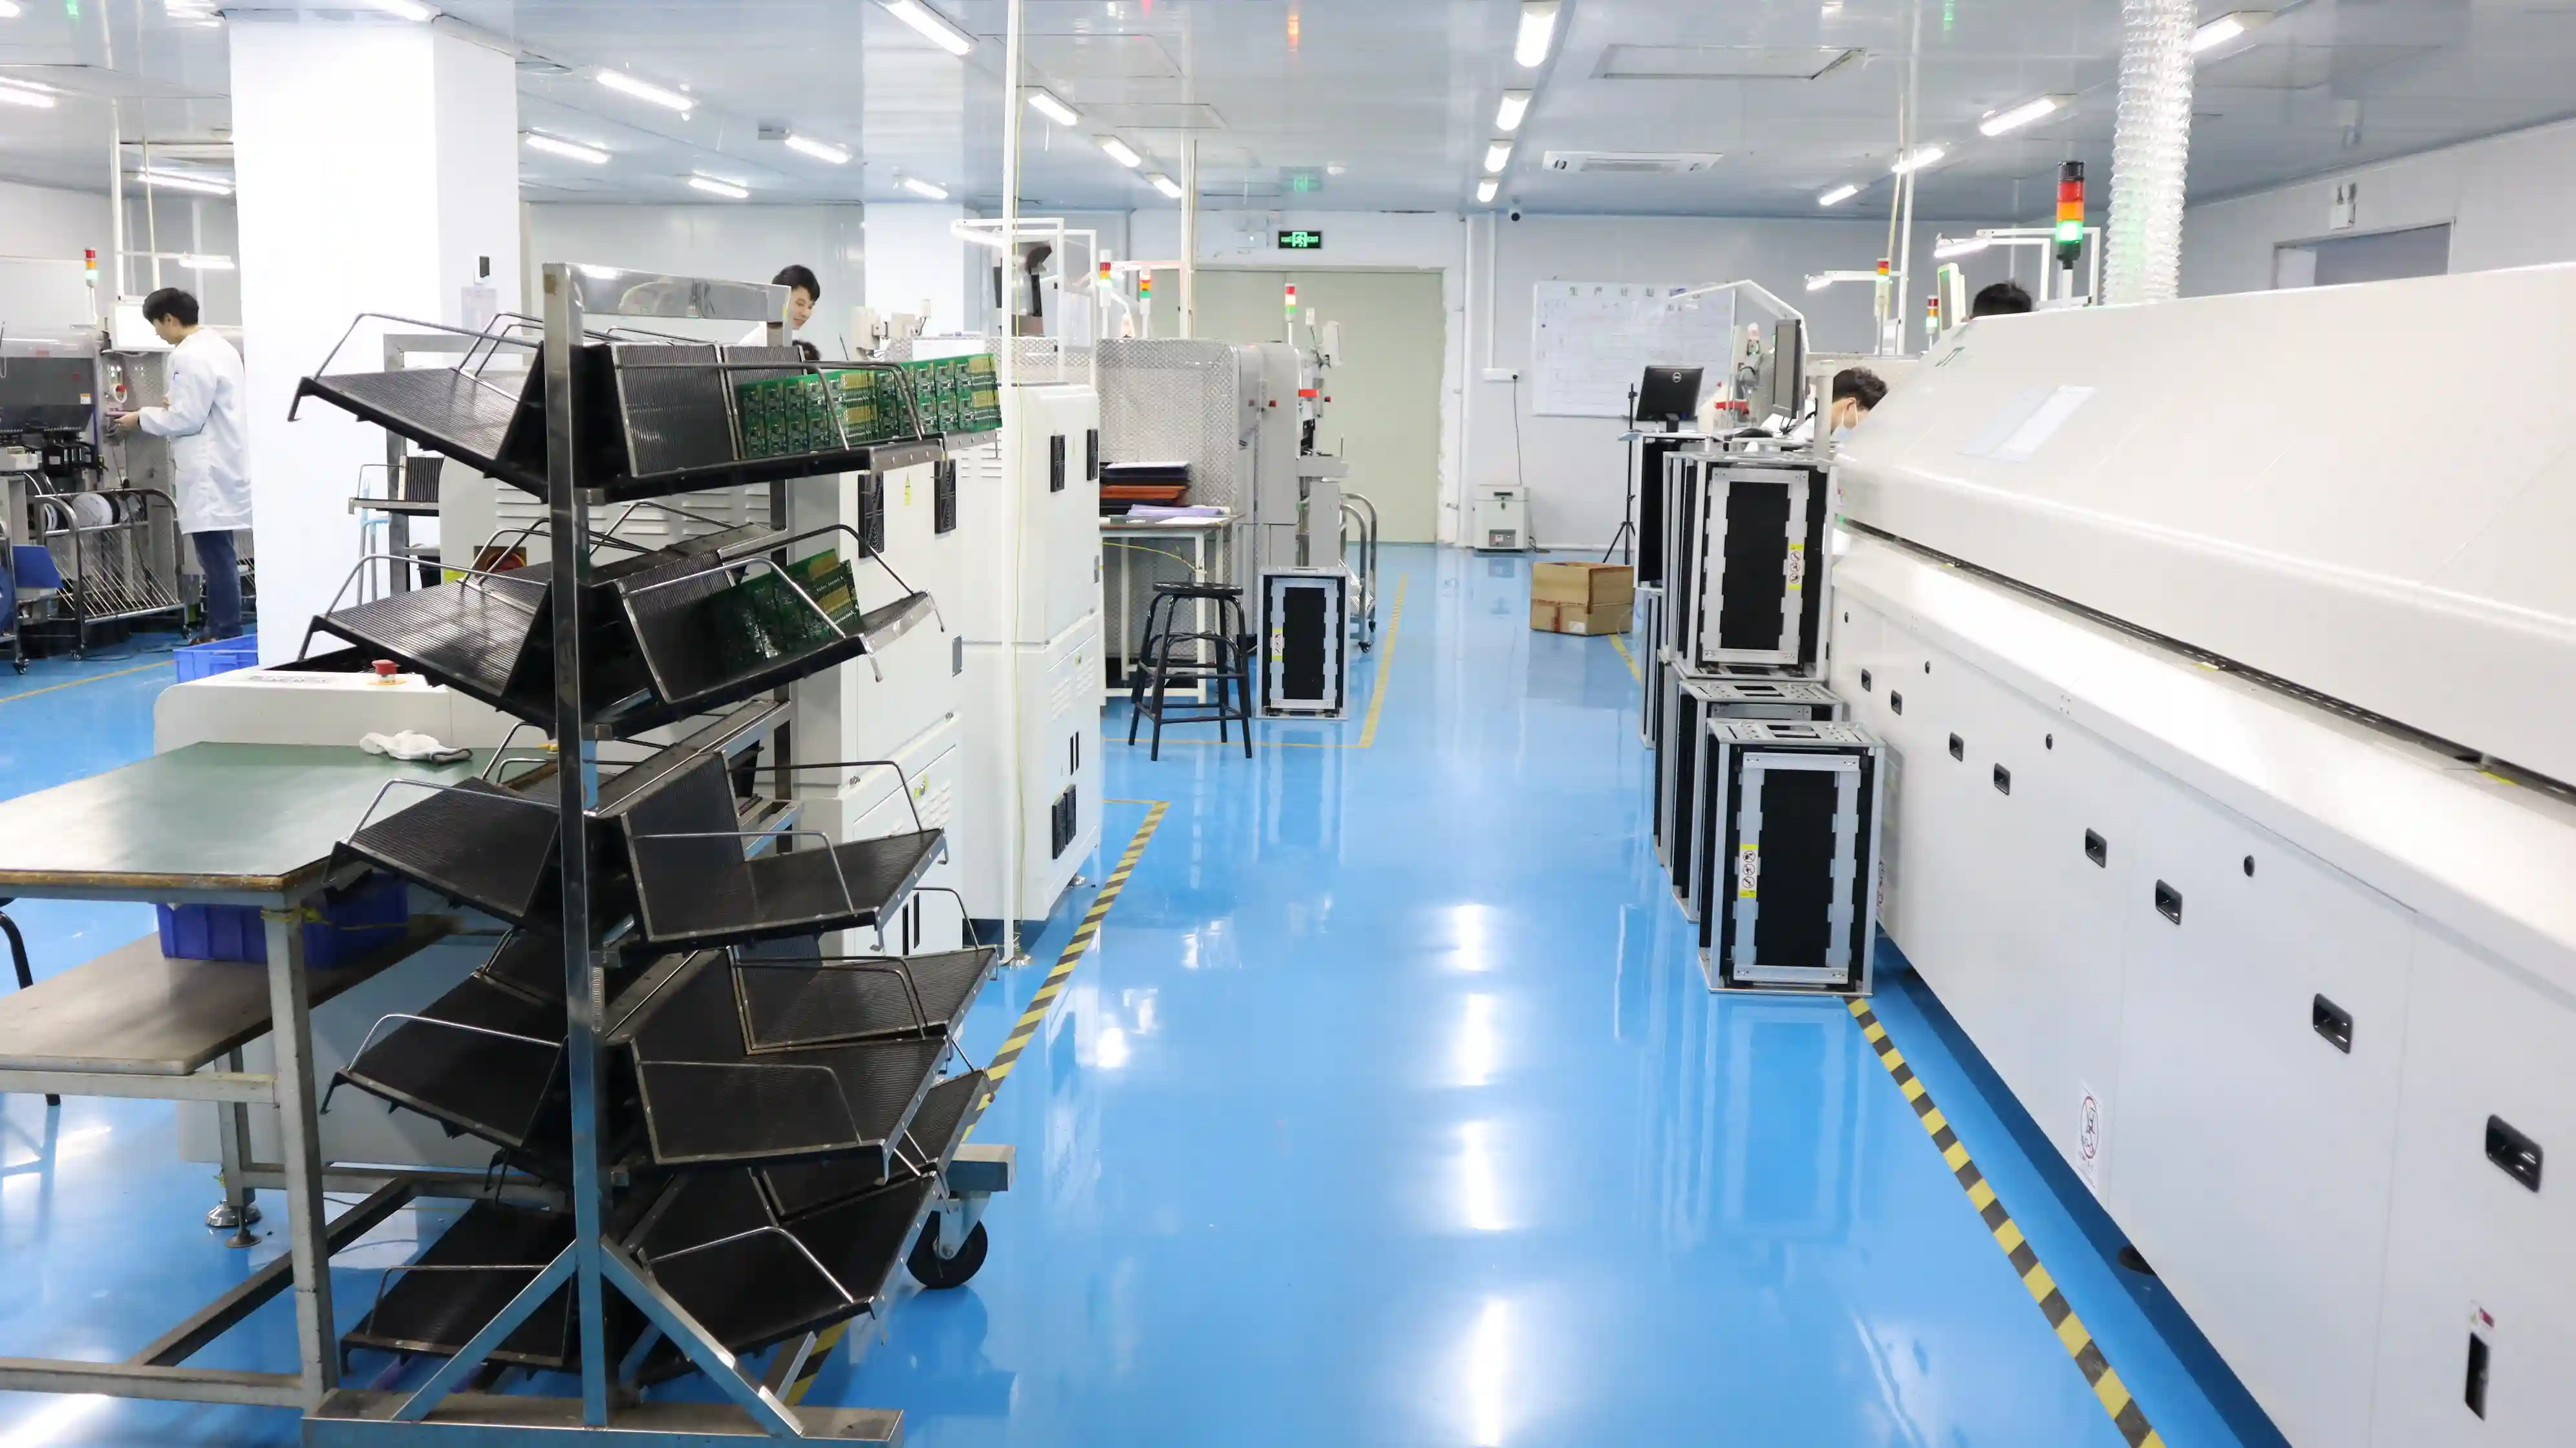
In PCB-assemblage moet de module als component in de pick-and-placebibliotheek komen: centroid, rotatie, body outline, nozzlekeuze, placement pressure en keep-out. De reflow oven moet de moederprint en de module tegelijk binnen het componentvenster brengen. Bij dikke modules of metalen shields meten wij het profiel liever met 3 thermokoppels dan met alleen een theoretische oveninstelling.
Voor inspectie moeten vooraf duidelijke criteria worden vastgelegd. IPC-J-STD-001 geeft proceseisen voor gesoldeerde elektrische assemblies, IPC-A-610 helpt bij acceptatie van soldeerverbindingen, en IPC-2221 vormt de basis voor PCB ontwerpbeslissingen. Gebruik die standaarden als kader, maar leg projectcriteria vast: minimaal zichtbare wetting op de half-holewand, geen bridges, geen losse koperresten en 100% continuïteitstest op kritische nets.
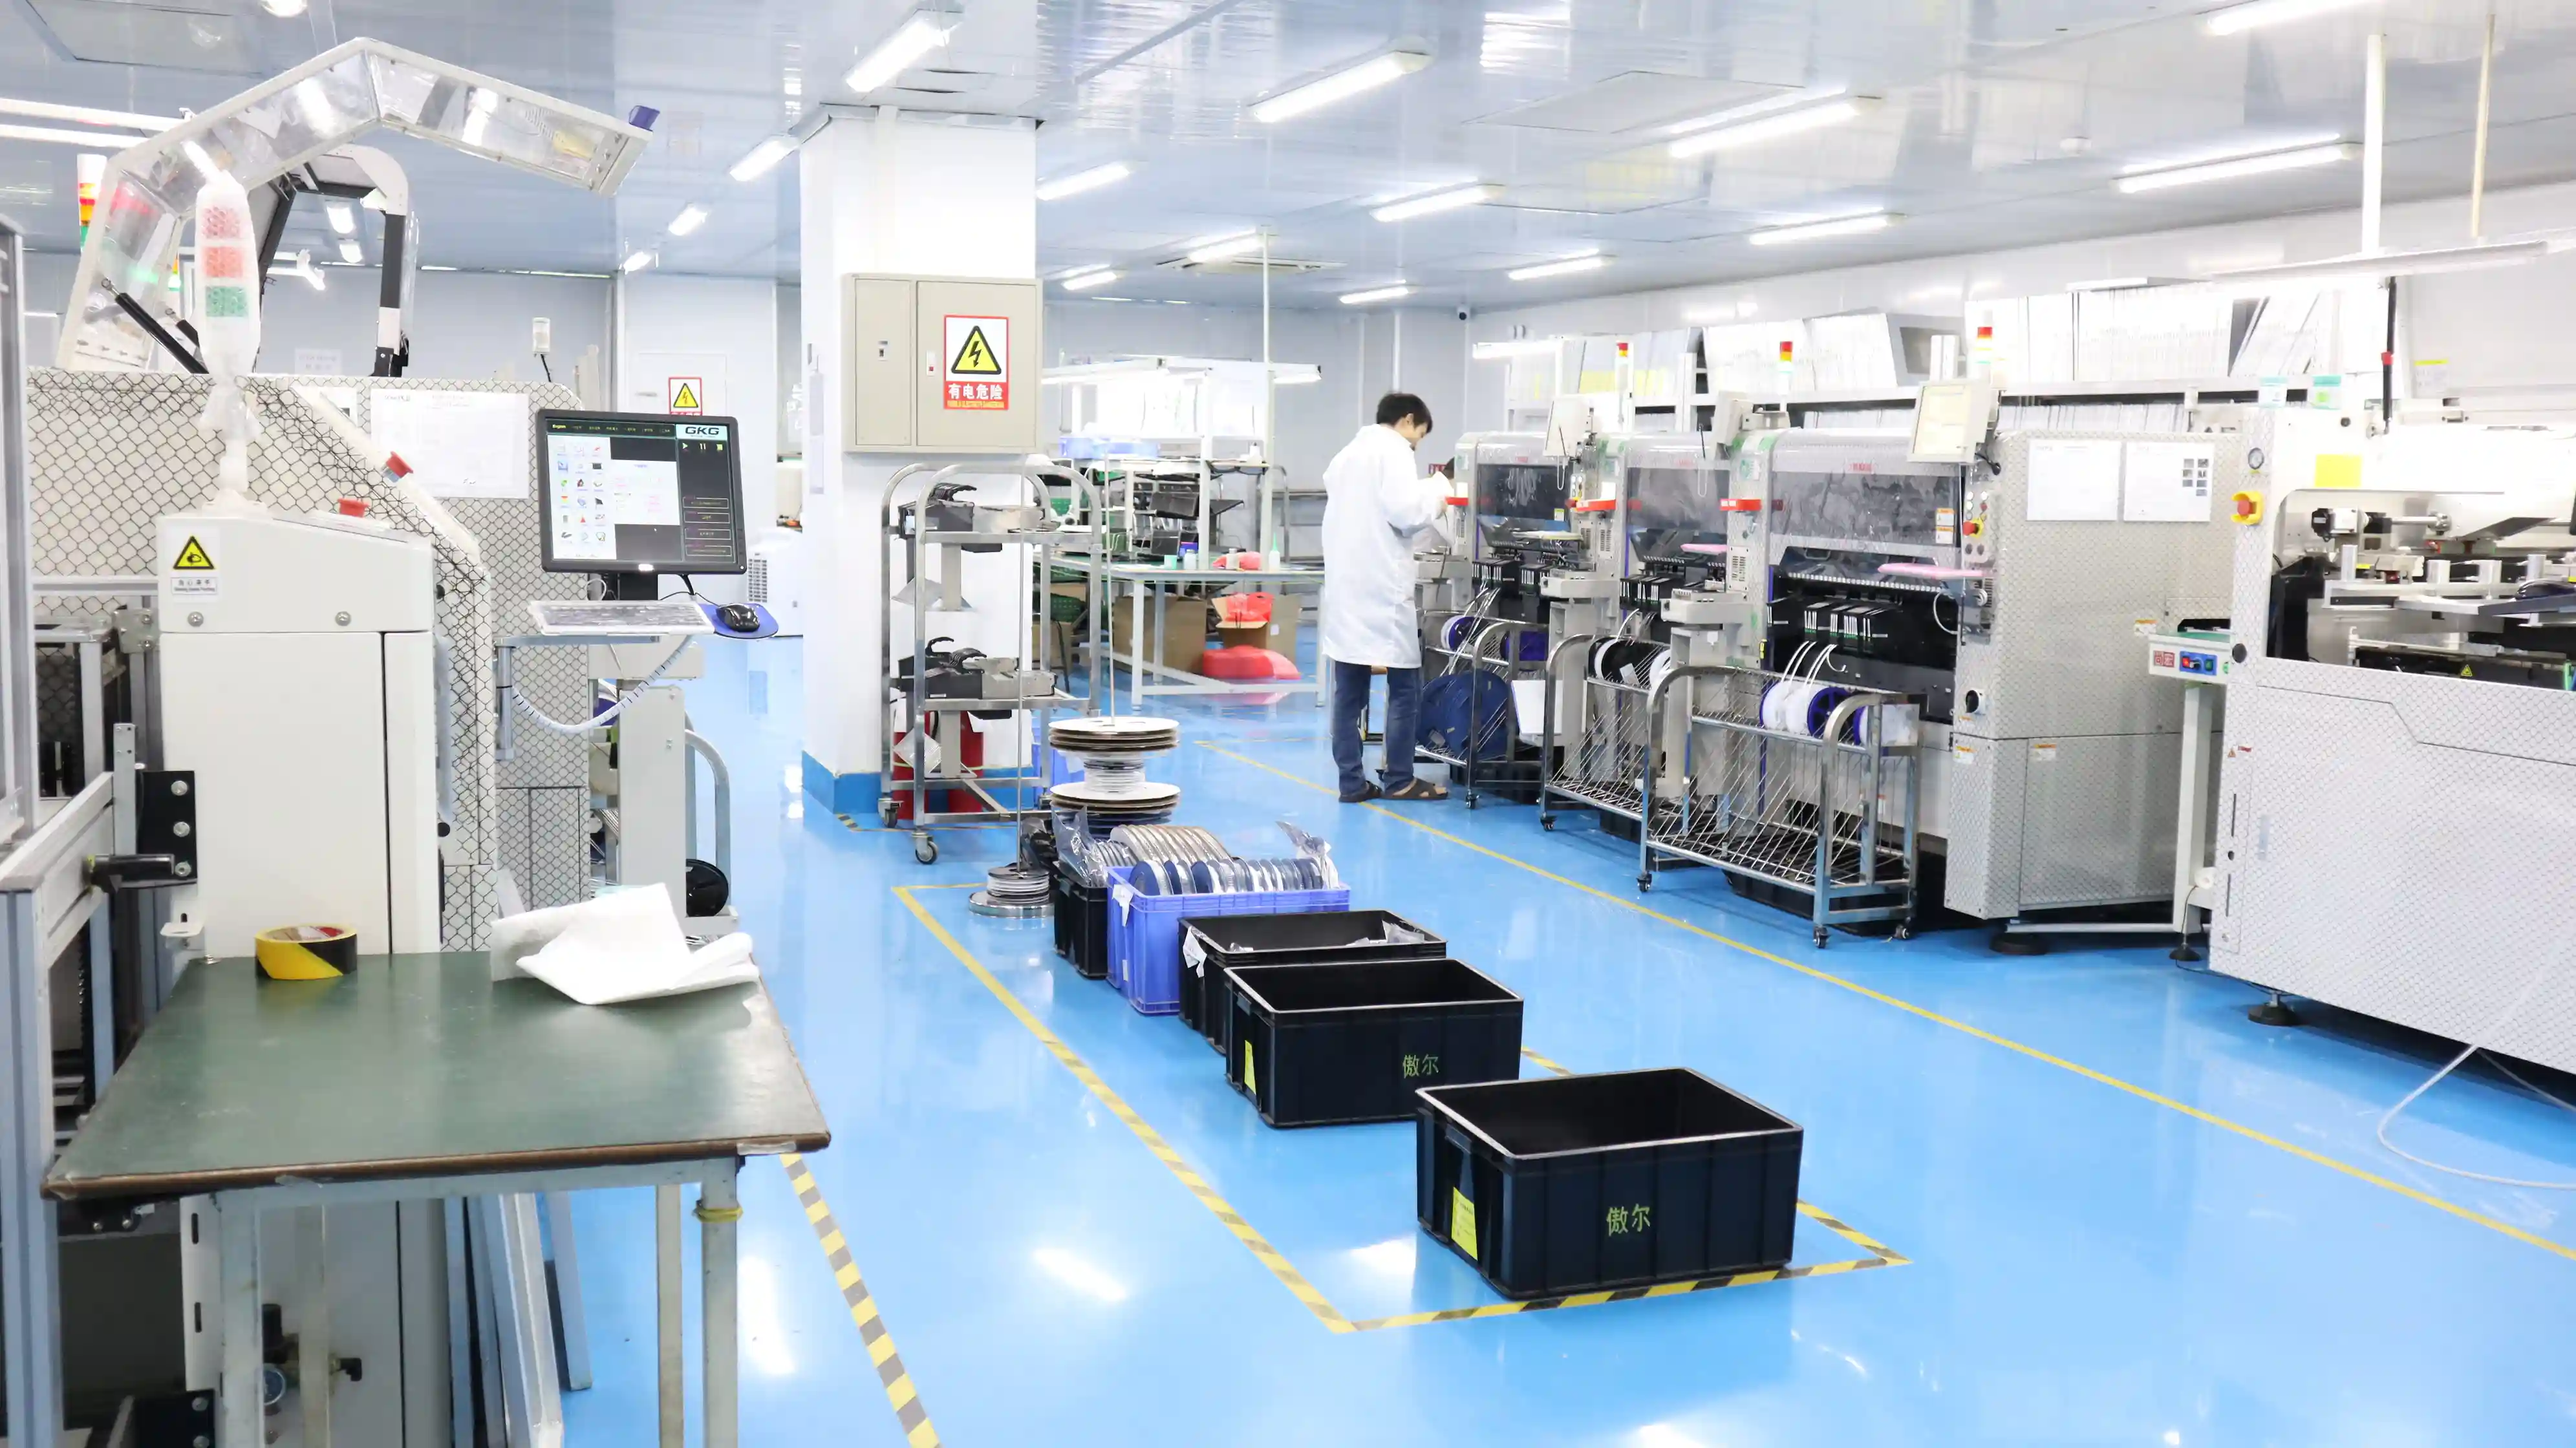
Bij SMT assemblage van castellated modules accepteren wij geen vage inspectienotitie. Voor kritische RF- en sensornets willen wij 100% continuïteit, AOI op elke soldeerzijde en een reflowprofiel dat tegen IPC-J-STD-001 en het componentvenster is bekeken.
— PCB Assemblage Engineeringteam
RFQ Checklist Voor Inkopers
Een goede RFQ voor een castellated module voorkomt dat de leverancier pas na productie ontdekt welke kwaliteit u bedoelde. Combineer modulefabricage, moederprintassemblage en testvraag in één pakket. Als u de module los inkoopt en elders laat assembleren, vraag dan om meetdata die de assemblagepartner direct kan gebruiken.
Fabricagedata
Gerber/ODB++, drill files, fab drawing, finished-hole tabel en oppervlakteafwerking.
Module-interface
Pitch, padlengte, half-hole diameter, soldeerzijde en keep-out rond shields.
Panelisatie
Rails, tabs, routerrichting, fiducials en maximale bramen aan de rand.
Assemblagefiles
BOM, pick-and-place, 3D STEP, stencilnotitie en reflowrestricties.
Kwaliteitsplan
IPC-A-610 klasse, IPC-J-STD-001 procesniveau, AOI, microscoop en continuiteitstest.
Volumeplan
Prototypeaantal, pilotbatch, serievolume, spare modules en reworklimiet per batch.
Vraag om één eigenaar voor module + moederprint
Als de modulefabriek, PCB assemblagepartner en testleverancier los van elkaar werken, valt het risico tussen de interfaces. Een gecombineerde review via engineering drawing review of onze castellated hole PCB module service maakt de acceptatiegrenzen zichtbaar voordat u tooling of volume vastlegt.
Bronnen en referenties
Veelgestelde vragen
Welke gatdiameter werkt voor castellated holes op een PCB module?
De juiste diameter hangt af van modulepitch, boarddikte en fabricagetolerantie. In veel RF- en IoT-modules zien wij 0,6-1,0 mm voor castellated holes, met finished-hole controle na plating en routering. Leg de nominale maat, tolerantie en meetmethode vast tegen IPC-2221 en IPC-A-610 acceptatiecriteria.
Moet een castellated module ENIG of HASL krijgen?
ENIG geeft meestal vlakker soldeergedrag en betere inspecteerbaarheid bij fijne pitch. HASL kan werken bij grovere modules, maar diktevariatie maakt de solder fillet minder voorspelbaar. Voor pitch onder 1,27 mm adviseren wij meestal ENIG en een stenciltest op minimaal 5 modules.
Hoeveel solder fillet is nodig bij een castellated PCB module?
Gebruik IPC-A-610 als visueel acceptatiekader en leg vooraf vast of zijfillet, teenfillet en wetting op de halve gatwand vereist zijn. Voor prototypes accepteren teams soms functionele continuiteit, maar voor serieproductie hoort AOI of microscoopinspectie per kritische pad in het controleplan.
Kan een castellated module door dezelfde reflow oven als gewone SMT?
Ja, zolang thermische massa, paste volume en componentlimieten passen bij het profiel. Wij valideren meestal 3 thermokoppels: op de moederprint, op de module en bij de zwaarste pad. De piektemperatuur moet passen bij IPC-J-STD-001 en de componentdatasheets.
Wanneer is een connector beter dan een castellated-hole module?
Kies een connector wanneer de module meer dan 3-5 keer losgenomen moet worden, wanneer servicebaarheid telt of wanneer mechanische belasting op de soldeerzijde hoog is. Castellated modules winnen vooral bij lage bouwhoogte, automatische pick-and-place en stabiele volumes boven enkele honderden stuks.
Welke bestanden moet ik meesturen voor een offerte?
Stuur Gerber of ODB++, drill files, fab drawing, panelisatievoorkeur, pick-and-place data, 3D STEP, stencilopmerking en inspectie-eisen mee. Voeg bij voorkeur 1 referentiefoto of doorsnede toe als u al een bestaande module met 0,8 mm halve gaten gebruikt.
Gerelateerde diensten
Van dit onderwerp direct naar de bijbehorende productie- en assemblagediensten.