PCB Assemblage Engineeringteam
Engineering & Kwaliteit | PCB Assemblage
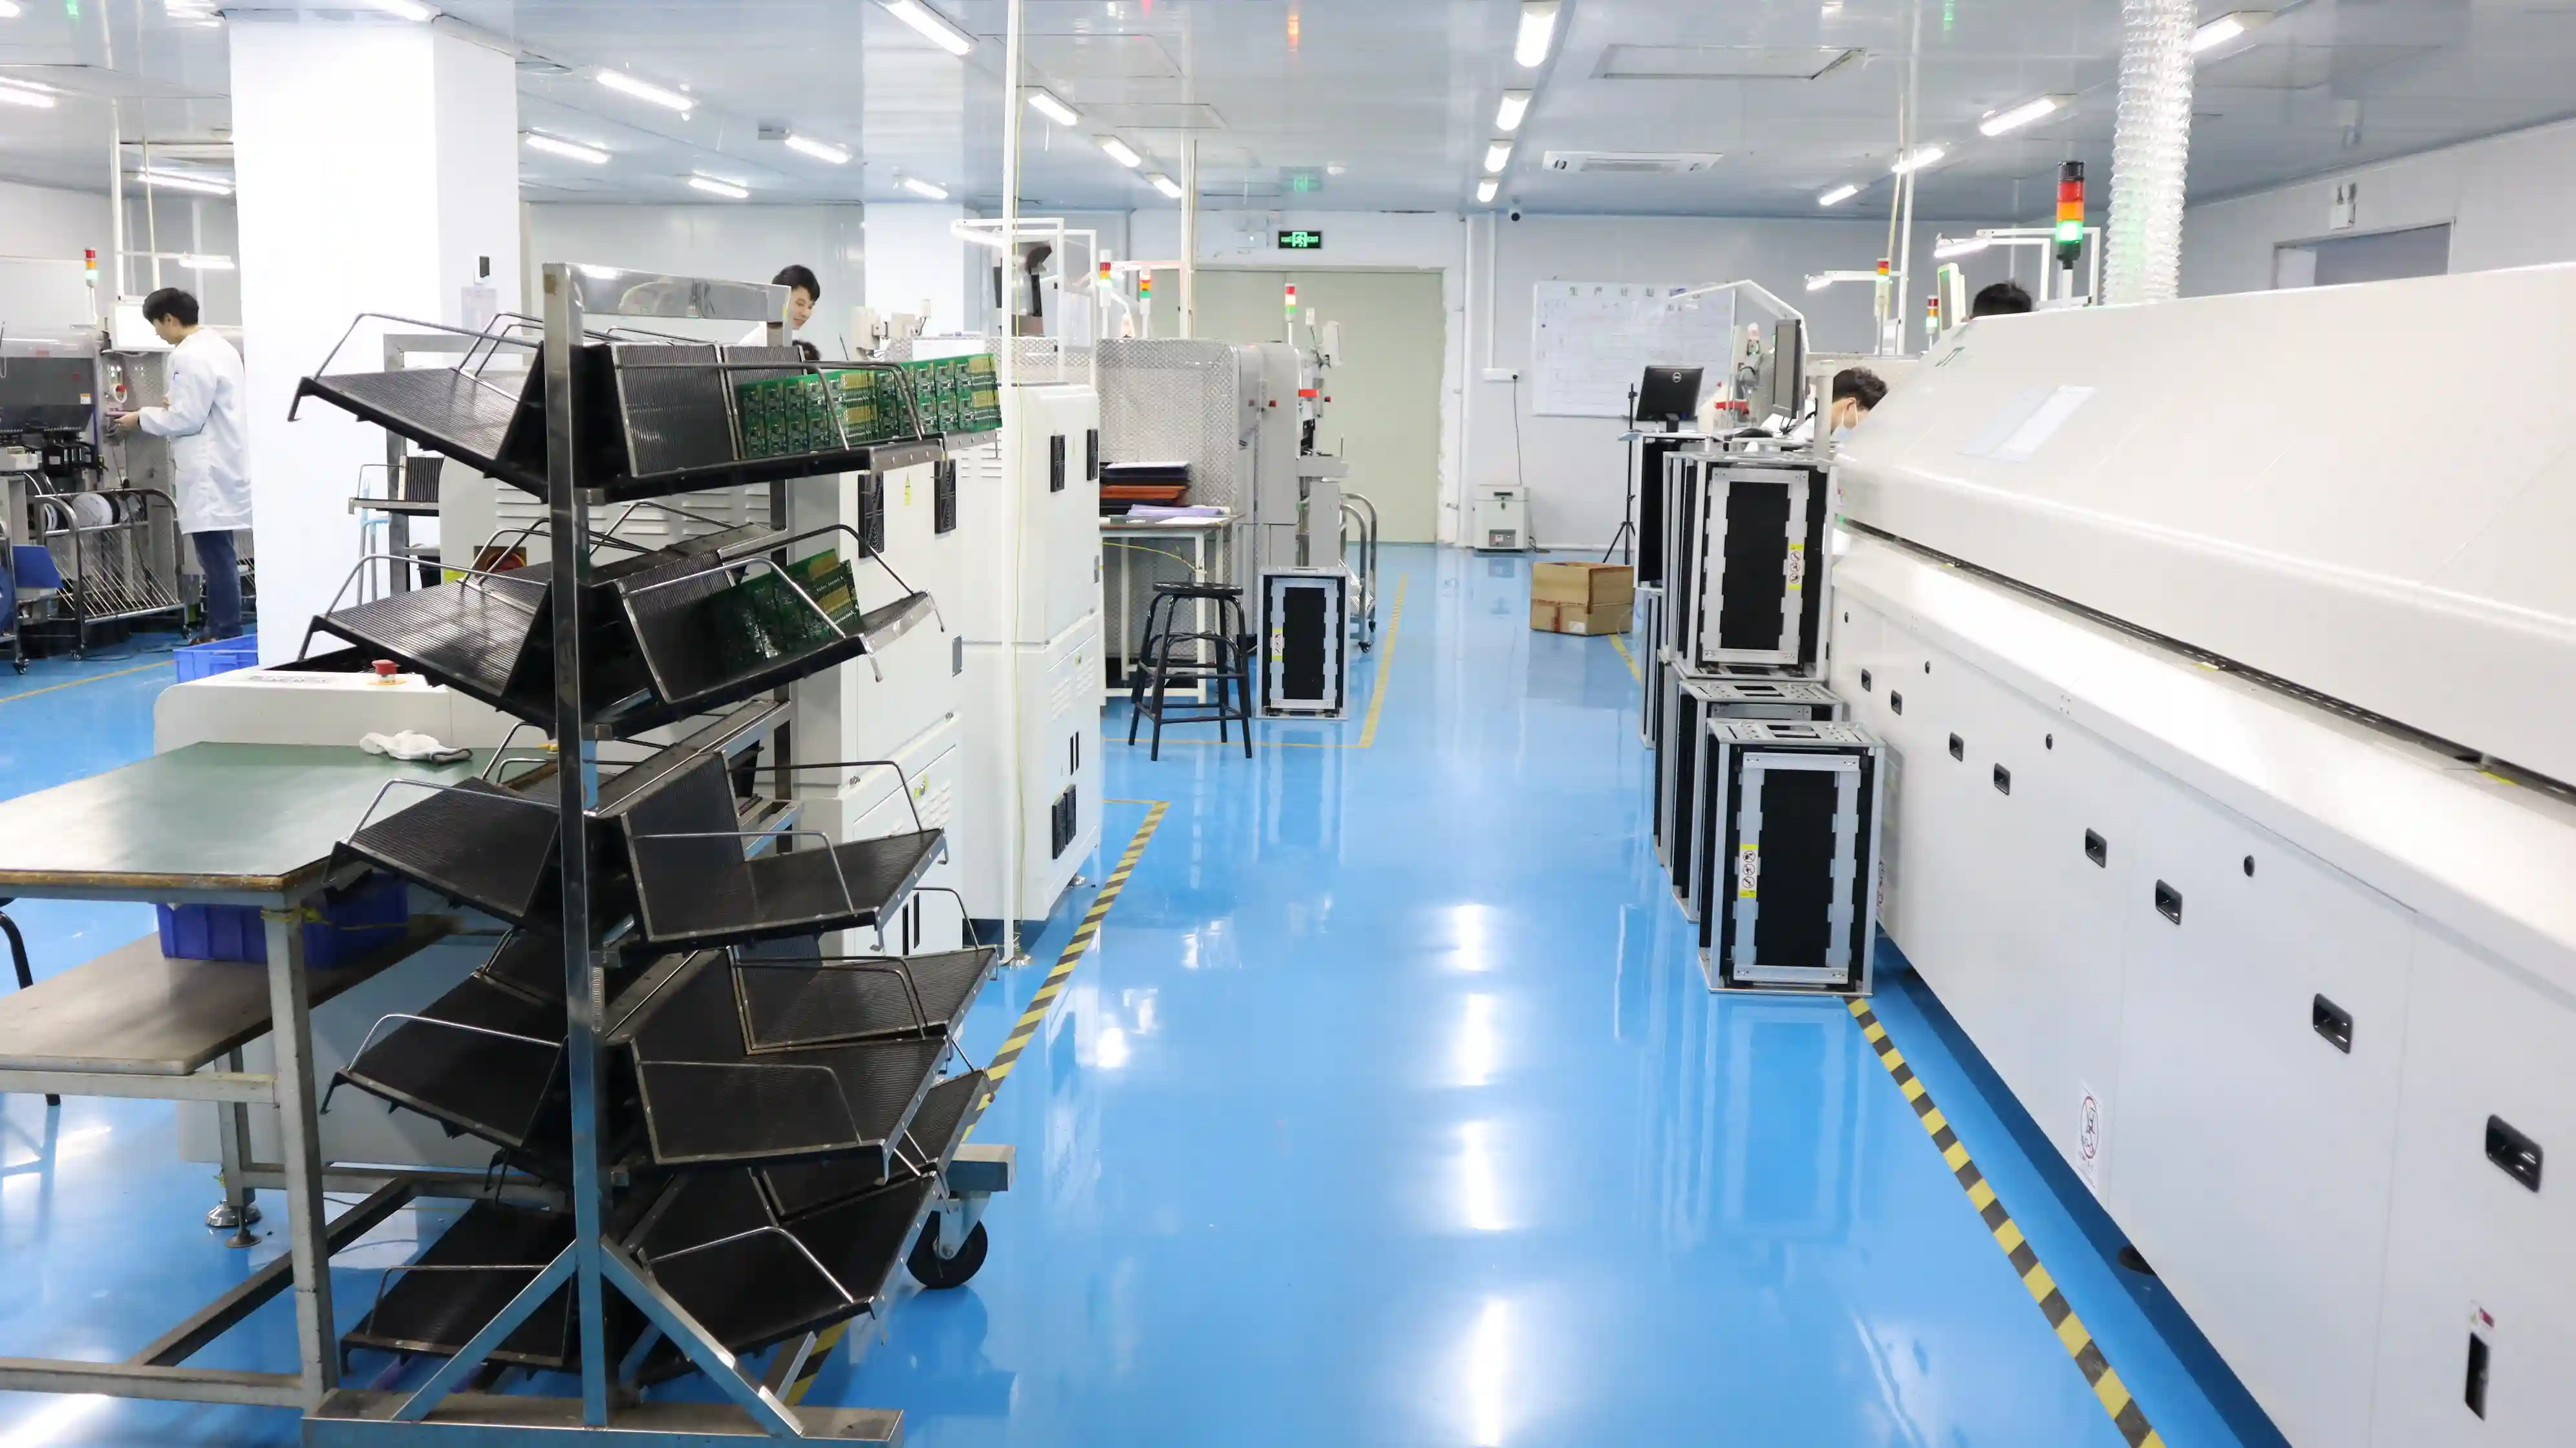
In onze SMT-fabrieken verwerken we dagelijks duizenden boards door onze reflow ovens. Het temperatuurprofiel is de sleutel tot betrouwbare soldeerverbindingen. In deze gids delen wij de kennis die ons team in 15+ jaar productie heeft opgebouwd.
"Als een ontwerpteam in de eerste review al IPC-2221, een procesmarge van 20% en minimaal 3 kritische DFM-punten vastlegt, zien wij de first-pass yield doorgaans hoog uitkomen."
PCB Assemblage Engineeringteam
Voor een snelle vervolgstap zijn onze gidsen over DFM-checks, PCB testen en IPC-kwaliteitsklassen de meest gebruikte referenties in onze offertefase.
"Voor elke nieuwe kabelboom of terminal starten wij met 10 trekkrachtmetingen en vergelijken wij crimphoogte en isolatiesteun direct met IPC/WHMA-A-620. Wie alleen visueel keurt, ontdekt de eerste structurele afwijking vaak pas na 500 stuks."
PCB Assemblage Engineeringteam
Wat is Reflow Solderen?
Reflow solderen is het meest gebruikte soldeerproces in de elektronica-industrie. Bij dit proces wordt vooraf aangebrachte soldeerpasta verwarmd tot boven het smeltpunt, waardoor permanente soldeerverbindingen ontstaan tussen SMD-componenten en de PCB-pads.
For more information on industry standards, see printed circuit board and IPC standards.
Het proces vindt plaats in een reflow oven die de PCB door meerdere temperatuurzones voert. Elke zone heeft een specifieke functie: het geleidelijk opwarmen van het board, het activeren van de flux, het smelten van het soldeer en het gecontroleerd afkoelen. Een correct reflow profiel is essentieel voor betrouwbare SMT assemblage.
Stap 1
Stencil print soldeerpasta
Stap 2
SPI inspectie & pick-and-place
Stap 3
Reflow oven solderen
Stap 4
AOI / X-ray inspectie
Waarom reflow solderen de standaard is
Meer dan 90% van alle SMT-assemblage wereldwijd gebruikt reflow solderen. Het proces is geschikt voor componenten van 01005 (0,4 x 0,2 mm) tot grote BGA's, biedt uitstekende reproduceerbaarheid en is volledig automatiseerbaar. Alternatieven zoals wave solderen zijn alleen geschikt voor through-hole componenten.
Het 4-Zone Temperatuurprofiel
Het reflowtemperatuurprofiel beschrijft hoe de temperatuur van het PCB-oppervlak verandert gedurende het soldeerproces. Een typisch profiel bestaat uit vier zones, elk met een specifieke functie en een specifiek temperatuurbereik.
1
Preheat Zone (25°C → 150°C)
Opwarmsnelheid: 1-3°C per seconde
De preheatzone warmt het PCB en alle componenten geleidelijk op. Een te snelle opwarming veroorzaakt thermische schok: keramische condensatoren kunnen barsten, BGA-ballen kunnen scheuren en het PCB kan vervormen (warpage).
Kritische parameters:
- Opwarmsnelheid: max. 3°C/s (ideaal 1,5-2°C/s)
- ΔT over het board: max. 10-15°C verschil
- Duur: 60-120 seconden
2
Soak Zone (150°C → 200°C)
Thermisch equilibrium & flux activering
De soakzone heeft twee cruciale functies: het thermisch egaliseren van alle componenten en pads, en het activeren van de flux in de soldeerpasta. De flux verwijdert oxidelagen van het koper en de soldeerdeeltjes, wat essentieel is voor goede benatting.
Kritische parameters:
- Temperatuurbereik: 150-200°C (loodvrij)
- Duur: 60-120 seconden
- ΔT over board moet hier minimaal zijn (<5°C)
- Oplosmiddelen in de pasta verdampen geleidelijk
3
Reflow Zone (200°C → 245°C → 200°C)
Soldeer smelt & soldeerverbinding vormt zich
Dit is de kritiekste fase: de temperatuur stijgt boven het smeltpunt (liquidus) van het soldeer. De soldeerdeeltjes smelten samen, benatten de pads en componentaansluitingen, en vormen een metallurgische verbinding. De piektemperatuur en de Time Above Liquidus (TAL) zijn de twee belangrijkste parameters.
Kritische parameters (SAC305 loodvrij):
- Liquidus temperatuur: 217-220°C
- Piektemperatuur: 235-250°C (max. 260°C op component)
- TAL (Time Above Liquidus): 40-90 seconden
- ΔT piek: max. 10°C verschil tussen koude en warme spots
4
Koelzone (245°C → 25°C)
Gecontroleerde afkoeling & kristallisatie
Een correcte afkoelsnelheid is essentieel voor de microstructuur van de soldeerverbinding. Te langzaam afkoelen leidt tot grove korrels en verminderde vermoeiingsbestendigheid. Te snel afkoelen kan thermische schok en microscheuringen veroorzaken.
Kritische parameters:
- Afkoelsnelheid: 2-4°C/s (ideaal 3°C/s)
- Max. afkoelsnelheid: 6°C/s
- Fijnkorrelige microstructuur = betere vermoeiingsbestendigheid
Het profiel maakt of breekt uw product
"Ik heb klanten gezien die bij een concurrent voortdurend problemen hadden met koude soldeerverbindingen en BGA-voids. Na een profielaudit bleek de soakzone 30 seconden te kort en de piektemperatuur 8°C te laag. Een correcte profielinstelling loste 90% van de defecten op — zonder enige andere proceswijziging."
"Onze vuistregel is eenvoudig: controleer elk ontwerp tegen IPC-A-610, IPC-2221 of IPC/WHMA-A-620 en houd minimaal 10% mechanische en thermische marge aan voordat u vrijgave geeft."
PCB Assemblage Engineeringteam
Types Reflow Ovens
De keuze van de reflowoven bepaalt de uniformiteit van de verwarming, de doorvoersnelheid en de mogelijkheid om complexe assemblages te verwerken. Er zijn drie hoofdtypen.
| Eigenschap | Convectie (Standaard) | Infrarood (IR) | Dampfase (VP) |
|---|---|---|---|
| Verwarmingsmethode | Geforceerde hete lucht | Infrarood straling | Condensatie van damp |
| Uniformiteit (ΔT) | Goed (5-10°C) | Matig (15-25°C) | Uitstekend (<3°C) |
| Oververhitting risico | Laag | Hoog (kleur-afhankelijk) | Geen (zelfbegrenzend) |
| Doorvoersnelheid | Hoog | Gemiddeld | Laag |
| Investering | €50.000-200.000 | €20.000-80.000 | €80.000-300.000 |
| Ideaal voor | Serieproductie SMT | Eenvoudige boards | High-reliability, prototypes |
Onze reflow capaciteit
Onze SMT-lijnen gebruiken reflowovens met 10 convectiezones en een stikstofatmosfeer. Dit garandeert een ΔT van minder dan 5°C over het gehele board, zelfs bij boards met grote thermische massa's. Voor kritische toepassingen (medisch) bieden we dampfasereflow als alternatief.
Loodvrij vs Lood Reflow Profielen
De overgang naar loodvrij solderen heeft het reflow proces significant veranderd. Loodvrije legeringen zoals SAC305 hebben een hoger smeltpunt, wat het procesvenster verkleint.
| Parameter | SnPb (Lood) | SAC305 (Loodvrij) |
|---|---|---|
| Liquidus temperatuur | 183°C | 217-220°C |
| Piektemperatuur | 210-225°C | 235-250°C |
| TAL (Time Above Liquidus) | 45-75 seconden | 40-90 seconden |
| Procesvenster | Ruim (~40°C) | Krap (~25°C) |
| Thermische stress componenten | Lager | Hoger |
| Benatting | Uitstekend | Goed (minder vloeibaar) |
Let op: Maximale componenttemperatuur
De MSL-classificatie (Moisture Sensitivity Level) van uw componenten bepaalt de maximaal toelaatbare piektemperatuur en de tijd daarboven. Componenten met MSL 3 en hoger moeten droog bewaard worden of voor reflow gebaked worden. Niet naleven kan leiden tot 'popcorn-effect': vocht in het componentbehuizing verdampt explosief en scheurt het pakket open.
Veelvoorkomende Reflow Defecten
Kennis van de meest voorkomende defecten helpt u de juiste vragen te stellen aan uw assemblagepartner. Hieronder de top 8 reflow-gerelateerde defecten.
1
Tombstoning (Manhattan-effect)
Een chipcomponent komt aan één zijde los en staat rechtop, als een grafzerk. Veroorzaakt door ongelijke benattingskrachten wanneer het soldeer aan de ene pad eerder smelt dan aan de andere.
Oplossing: Gelijke pad-geometrie, symmetrische stencilopeningen, langere soakzone, opwarmsnelheid verlagen naar <2°C/s.
2
Soldeerbolletjes (Solder Balls)
Kleine soldeerbolletjes naast de pads of onder componenten. Ontstaan door te snelle opwarming (oplosmiddelen koken explosief) of verkeerd stencilontwerp.
Oplossing: Preheat-snelheid verlagen, stencil homeplate pads gebruiken, aperture-reductie controleren, pasta ouderdom checken.
3
Voiding (Luchtinsluitsels)
Luchtbellen in de soldeerverbinding, met name kritisch bij BGA's en QFN thermal pads. Voids verminderen de thermische en elektrische geleiding en verzwakken de verbinding mechanisch.
Oplossing: N2-atmosfeer, stencilontwerp met ontluchtingskanalen, langere soakzone, juiste fluxtype, vacuum reflow voor kritische toepassingen.
4
Head-in-Pillow (HiP)
De BGA-bal raakt de gesmolten pasta maar vormt geen volledige metallurgische verbinding. Het oppervlak van de bal is geoxideerd door warpage van het BGA-pakket tijdens reflow. Zeer moeilijk te detecteren, zelfs met X-ray.
Oplossing: Board-ondersteuning tijdens reflow, N2-atmosfeer, profieloptimalisatie voor minimale warpage, BGA reballing indien nodig.
5
Soldeerbruggen (Bridging)
Ongewenste soldeerverbindingen tussen aangrenzende pads of pinnen. Vooral problematisch bij fine-pitch componenten (<0,5 mm pitch). Kan kortsluiting en permanente schade veroorzaken.
Oplossing: Correcte stencildikte en aperture-ontwerp, SPI-inspectie na pastaprint, soldeermasker verbeteren, component-plaatsingsnauwkeurigheid controleren.
6
Koude Soldeerverbindingen
Dof, korrelig oppervlak dat wijst op onvoldoende smelting of te snelle afkoeling. De metallurgische verbinding is zwak en kan in gebruik falen door vibratie of thermische cycli.
Oplossing: Piektemperatuur verhogen, TAL verlengen, afkoelsnelheid controleren, soldeerpasta-ouderdom en -opslag verificeren.
7
Wicking (Soldeeropzuiging)
Het soldeer wordt via de componentaansluiting omhoog gezogen, weg van de pad. Komt voor bij J-lead en gull-wing componenten wanneer de componentaansluiting sneller opwarmt dan de pad.
Oplossing: Soakzone verbeteren voor thermisch equilibrium, bottom-heating optimaliseren, preheat langzamer.
8
Graping (Druivencluster)
De soldeerdeeltjes smelten niet volledig samen en vormen een ruw, korrelig oppervlak dat lijkt op een druiventros. Veroorzaakt door geoxideerde pasta of te lage piektemperatuur.
Oplossing: Soldeerpasta-vervaldatum controleren, opslagcondities verificeren, piektemperatuur verhogen, N2-atmosfeer toepassen.
Profiel Optimalisatie & Meting
Een reflowprofiel is nooit 'universeel'. Elk PCB-ontwerp heeft unieke thermische eigenschappen die het profiel bepalen: kopervulling, componentdichtheid, boarddikte en thermische massa.
Thermokoppelplaatsing
- Minimum 3-5 thermokoppels per profielrun
- Eentje op de koude spot (grote grondvlak, rand)
- Eentje op de warme spot (dunne trace, midden)
- Eentje op het meest warmtegevoelige component
- Bevestig met kapton tape of high-temp soldeer
Profielmeting Stappen
- 1 Bevestig thermokoppels op representatief board
- 2 Sluit aan op profiler (bijv. KIC, ECD)
- 3 Voer board door oven met initieel profiel
- 4 Analyseer data: TAL, piek, ΔT, ramp rates
- 5 Itereer: pas zones en conveyor-snelheid aan
Process Window Index (PWI)
De PWI is een industriestandaardmaatstaf die aangeeft hoe 'gecentreerd' uw profiel is binnen het procesvenster. Een PWI van 0% is perfect gecentreerd, onder 70% is acceptabel, boven 100% valt buiten specificatie. Moderne profileringssoftware berekent dit automatisch op basis van uw soldeerpasta- en componentspecificaties.
Dubbelzijdig Reflow Solderen
Bij boards met componenten aan beide zijden gaat het PCB twee keer door de reflowoven. Dit vereist zorgvuldige planning van welke componenten op welke zijde worden geplaatst.
Dubbelzijdig Reflow Procesverloop
1
Eerste zijde (bovenkant)
Print soldeerpasta, plaats componenten, reflow. Meestal de zijde met de lichtere componenten.
2
Board omdraaien
Flip het board. Componenten van stap 1 hangen nu ondersteboven.
3
Tweede zijde
Print pasta op tweede zijde, plaats componenten, reflow. De zwaardere componenten en BGA's gaan op deze (laatste) zijde.
4
Inspectie
AOI beide zijden, X-ray voor BGA's en QFN's.
De vuistregel voor dubbelzijdig
"Componenten tot circa 0,1 gram per soldeerpad vallen niet af tijdens de tweede reflow — de oppervlaktespanning van het gesmolten soldeer houdt ze op hun plaats. Zwaardere componenten (grote elektrolytische condensatoren, connectors, transformatoren) moeten op de laatste reflow-zijde of via THT/wave solderen worden gemonteerd. SMD-lijm is ook een optie maar voegt complexiteit en kosten toe."
"Onze vuistregel is eenvoudig: controleer elk ontwerp tegen IPC-A-610, IPC-2221 of IPC/WHMA-A-620 en houd minimaal 10% mechanische en thermische marge aan voordat u vrijgave geeft."
PCB Assemblage Engineeringteam
Stikstofatmosfeer (N2) bij reflow
Reflowsolderen onder stikstofatmosfeer vermindert oxidatie van het soldeer en de pads tijdens het verhittingsproces. Dit verbetert de benatting en vermindert defecten.
Voordelen N2 Reflow
- 30-50% minder voids in BGA-verbindingen
- Betere benatting, met name bij loodvrij
- Minder soldeerbolletjes en bridging
- Glanzender soldeeroppervlak
- Minder agressieve flux nodig
- Lager procesvenster eisen
Wanneer N2 Noodzakelijk?
- Loodvrij met no-clean, lage-activiteit flux
- Fine-pitch componenten (<0,4mm)
- BGA en QFN thermal pads
- OSP oppervlakteafwerking
- Medische / automotive toepassingen
- Voiding-eis <25% (IPC standaard)
Kosten van N2 reflow
Reflow onder stikstof kost gemiddeld 2-5 cent extra per board, afhankelijk van boardgrootte en oventype. Bij een typische serieproductie van 10.000 boards is dat €200-500 totaal. Vergeleken met de kosten van rework en veldretouren is dit verwaarloosbaar. Wij adviseren N2 standaard voor alle loodvrije assemblages.
"Zodra een kabelassemblage boven 300 V, boven 5 A of in Klasse 3-toepassingen valt, scheiden wij continuïteit, isolatieweerstand en Hi-Pot altijd als drie aparte tests. Zonder die scheiding mist u juist de foutmodus die later in het veld terugkomt."
PCB Assemblage Engineeringteam
Veelgestelde vragen
Wat is de piektemperatuur bij loodvrij reflow solderen?
Bij loodvrij reflow solderen (SAC305) ligt de piektemperatuur typisch tussen 240-250°C, met een maximum van 260°C op het component. De soldeerpasta smelt bij circa 217-220°C (liquidus). De tijd boven liquidus (TAL) moet tussen 40-90 seconden liggen voor optimale soldeerverbindingen.
Wat is het verschil tussen een convectie en infrarood reflow oven?
Convectie-ovens gebruiken geforceerde hete lucht voor gelijkmatige verwarming en zijn de industriestandaard voor SMT. Infrarood (IR) ovens verwarmen via straling, wat kan leiden tot ongelijkmatige verwarming bij verschillende componenthoogtes en kleuren. Convectie geeft een beter ΔT (temperatuurverschil) over de PCB en is geschikt voor complexere assemblages.
Hoe voorkom ik tombstoning bij reflow solderen?
Tombstoning (Manhattan-effect) ontstaat door ongelijke benattingskrachten. Voorkom het door: gelijke padgroottes en stencil-openingen te gebruiken, symmetrische pastaprint te controleren via SPI, de opwarmsnelheid te beperken (max 3°C/s), en de soakzone lang genoeg in te stellen zodat het gehele board thermisch equilibrium bereikt voor de reflowfase.
Wanneer is stikstof (N2) atmosfeer nodig bij reflow?
Stikstof atmosfeer is aanbevolen bij: loodvrije processen met lage activiteit flux (no-clean), fine-pitch componenten (<0.4mm), BGA assemblage waar voiding kritisch is, en OSP oppervlakteafwerking. N2 vermindert oxidatie, verbetert benatting en reduceert voids met 30-50%. Het kost circa 2-5 cent extra per board.
Kan ik dubbelzijdig reflow solderen zonder dat componenten aan de onderkant loslaten?
Ja, mits de componenten aan de onderkant licht genoeg zijn. De oppervlaktespanning van gesmolten soldeer houdt SMD-componenten op hun plaats, zelfs ondersteboven. Vuistregel: componenten tot circa 0,1 gram per soldeerpad zijn veilig. Zwaardere componenten (grote condensatoren, connectoren) moeten aan de bovenzijde of met lijm worden gefixeerd.
Conclusie & Reflow Checklist voor Inkopers
Reflowsolderen is het hart van elke SMT-productielijn. Een correct temperatuurprofiel is het verschil tussen betrouwbare producten die jaren meegaan en producten die in het veld falen. Als inkoper hoeft u geen reflow-expert te zijn, maar door de juiste vragen te stellen aan uw assemblagepartner kunt u de kwaliteit aanzienlijk verbeteren.
Checklist: 10 Vragen aan uw Assemblagepartner
Welk type reflow oven wordt gebruikt (convectie/IR/VP)?
Hoeveel verwarmingszones heeft de oven?
Wordt er onder stikstof (N2) atmosfeer gesoldeerd?
Hoe wordt het reflow profiel geoptimaliseerd per product?
Welke profileringsapparatuur wordt gebruikt?
Wat is de standaard TAL en piektemperatuur?
Hoe wordt voiding gemeten en gerapporteerd?
Worden MSL-eisen voor componenten nageleefd?
Wat is het standaard defectpercentage na reflow?
Hoe vaak wordt het profiel gehervalideerd?
Onze belofte
"Bij PCB Assemblage gebruiken wij uitsluitend 10-zone convectie reflow ovens met N2-atmosfeer. Elk nieuw product krijgt een op maat gemaakt reflow profiel, geverifieerd met KIC profileringsapparatuur. Zo werken we aan een consistent hoge first-pass yield op basis van geverifieerde reflowprofielen. Vraag gerust naar ons profiel als onderdeel van uw offerte-aanvraag."
"Onze vuistregel is eenvoudig: controleer elk ontwerp tegen IPC-A-610, IPC-2221 of IPC/WHMA-A-620 en houd minimaal 10% mechanische en thermische marge aan voordat u vrijgave geeft."
PCB Assemblage Engineeringteam
Gerelateerde Artikelen
Assemblage
Soldeerpasta Selectie & Applicatie
Lees meer AssemblageBGA Assemblage: Complete Gids
Lees meer KwaliteitPCB Testen & Kwaliteitscontrole
Lees meer"In meer dan 15 jaar productie-ervaring blijkt kwaliteitscontrole op componentniveau sterk bepalend voor de veldbetrouwbaarheid. Elke specificatiebeslissing die u vandaag neemt, beïnvloedt de garantiekosten over drie jaar."
PCB Assemblage Engineeringteam
Gerelateerde diensten
Van dit onderwerp direct naar de bijbehorende productie- en assemblagediensten.